Wie prüft man die Qualität von 1.200 Zwiebackscheiben, wie sie bei Bolletje jede Minute eine 200m lange Ofenlinie auf einem 4m breiten Förderband verlassen? Man setzt ein Team aus fünf Mitarbeitern ein, die mit geschultem Blick und schnellen Reaktionen N.I.O-Produkte aussortieren – etwa zu stark gebräunte Scheiben oder übereinanderliegende. So verfuhr das Unternehmen in Almelo in den Niederlanden über viele Jahre hinweg.
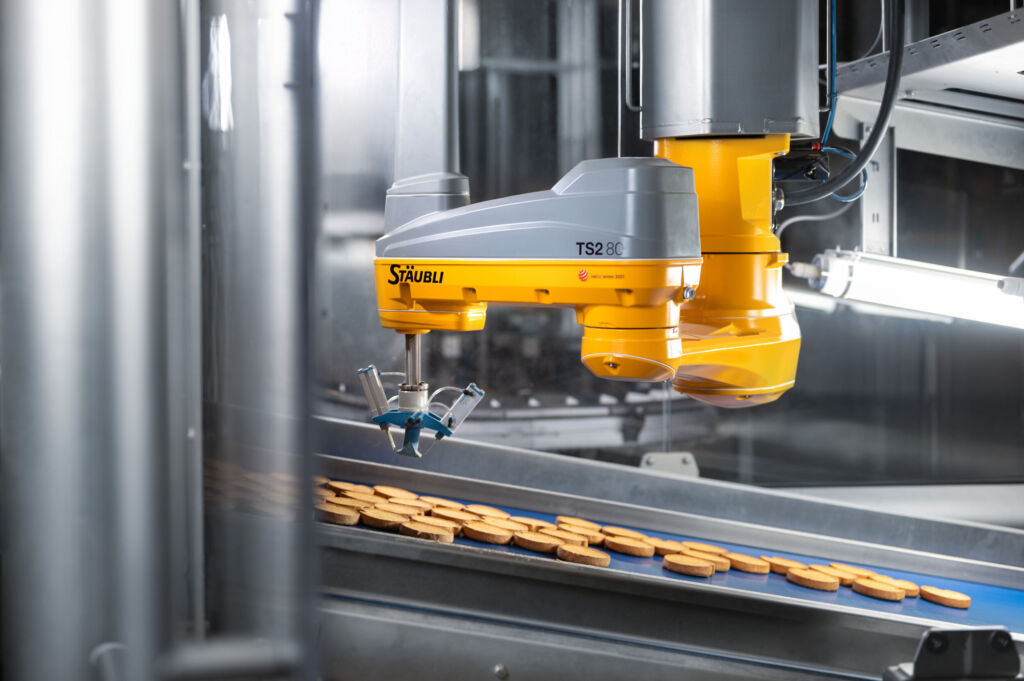
Heute sieht die Sache anders aus: Eine kompakte Roboterzelle, bestehend aus einer Kamera, einem vierachsigen Stäubli-Roboter und einer KI-basierten IT-Plattform übernimmt die Aufgabe. Bolletje nutzt dieses neue Konzept nun seit einigen Monaten – und ist vollumfänglich zufrieden.
Investition in automatisierte Qualitätskontrolle
Lo Huls, COO von Bolletje, erklärt: „Wir beliefern den Einzelhandel und stehen unter hohem Preis- und Wettbewerbsdruck. Gleichzeitig haben wir als Premiumhersteller hohe Qualitätsansprüche an unsere Produkte – genau wie die Verbraucher. Mit der Automatisierung der Qualitätsprüfung am Ende der Ofenlinie können wir diesen Ansprüchen gerecht werden.“
Der Kontakt zum Anbieter der inzwischen installierten Lösung kam auf einer Branchenveranstaltung für die Lebensmittelindustrie zustande: „Ein Kollege berichtete uns von einer Präsentation über ein sehr leistungsfähiges Produktinspektionssystem auf Basis von Robotik und Vision-KI und empfahl uns, das System näher anzusehen. Qing Food Automation stellte uns das Konzept daraufhin vor, und kurz darauf haben wir es gemeinsam an einer unserer 15 Ofenlinien umgesetzt.“
Ein kompaktes und außerordentlich effizientes Konzept
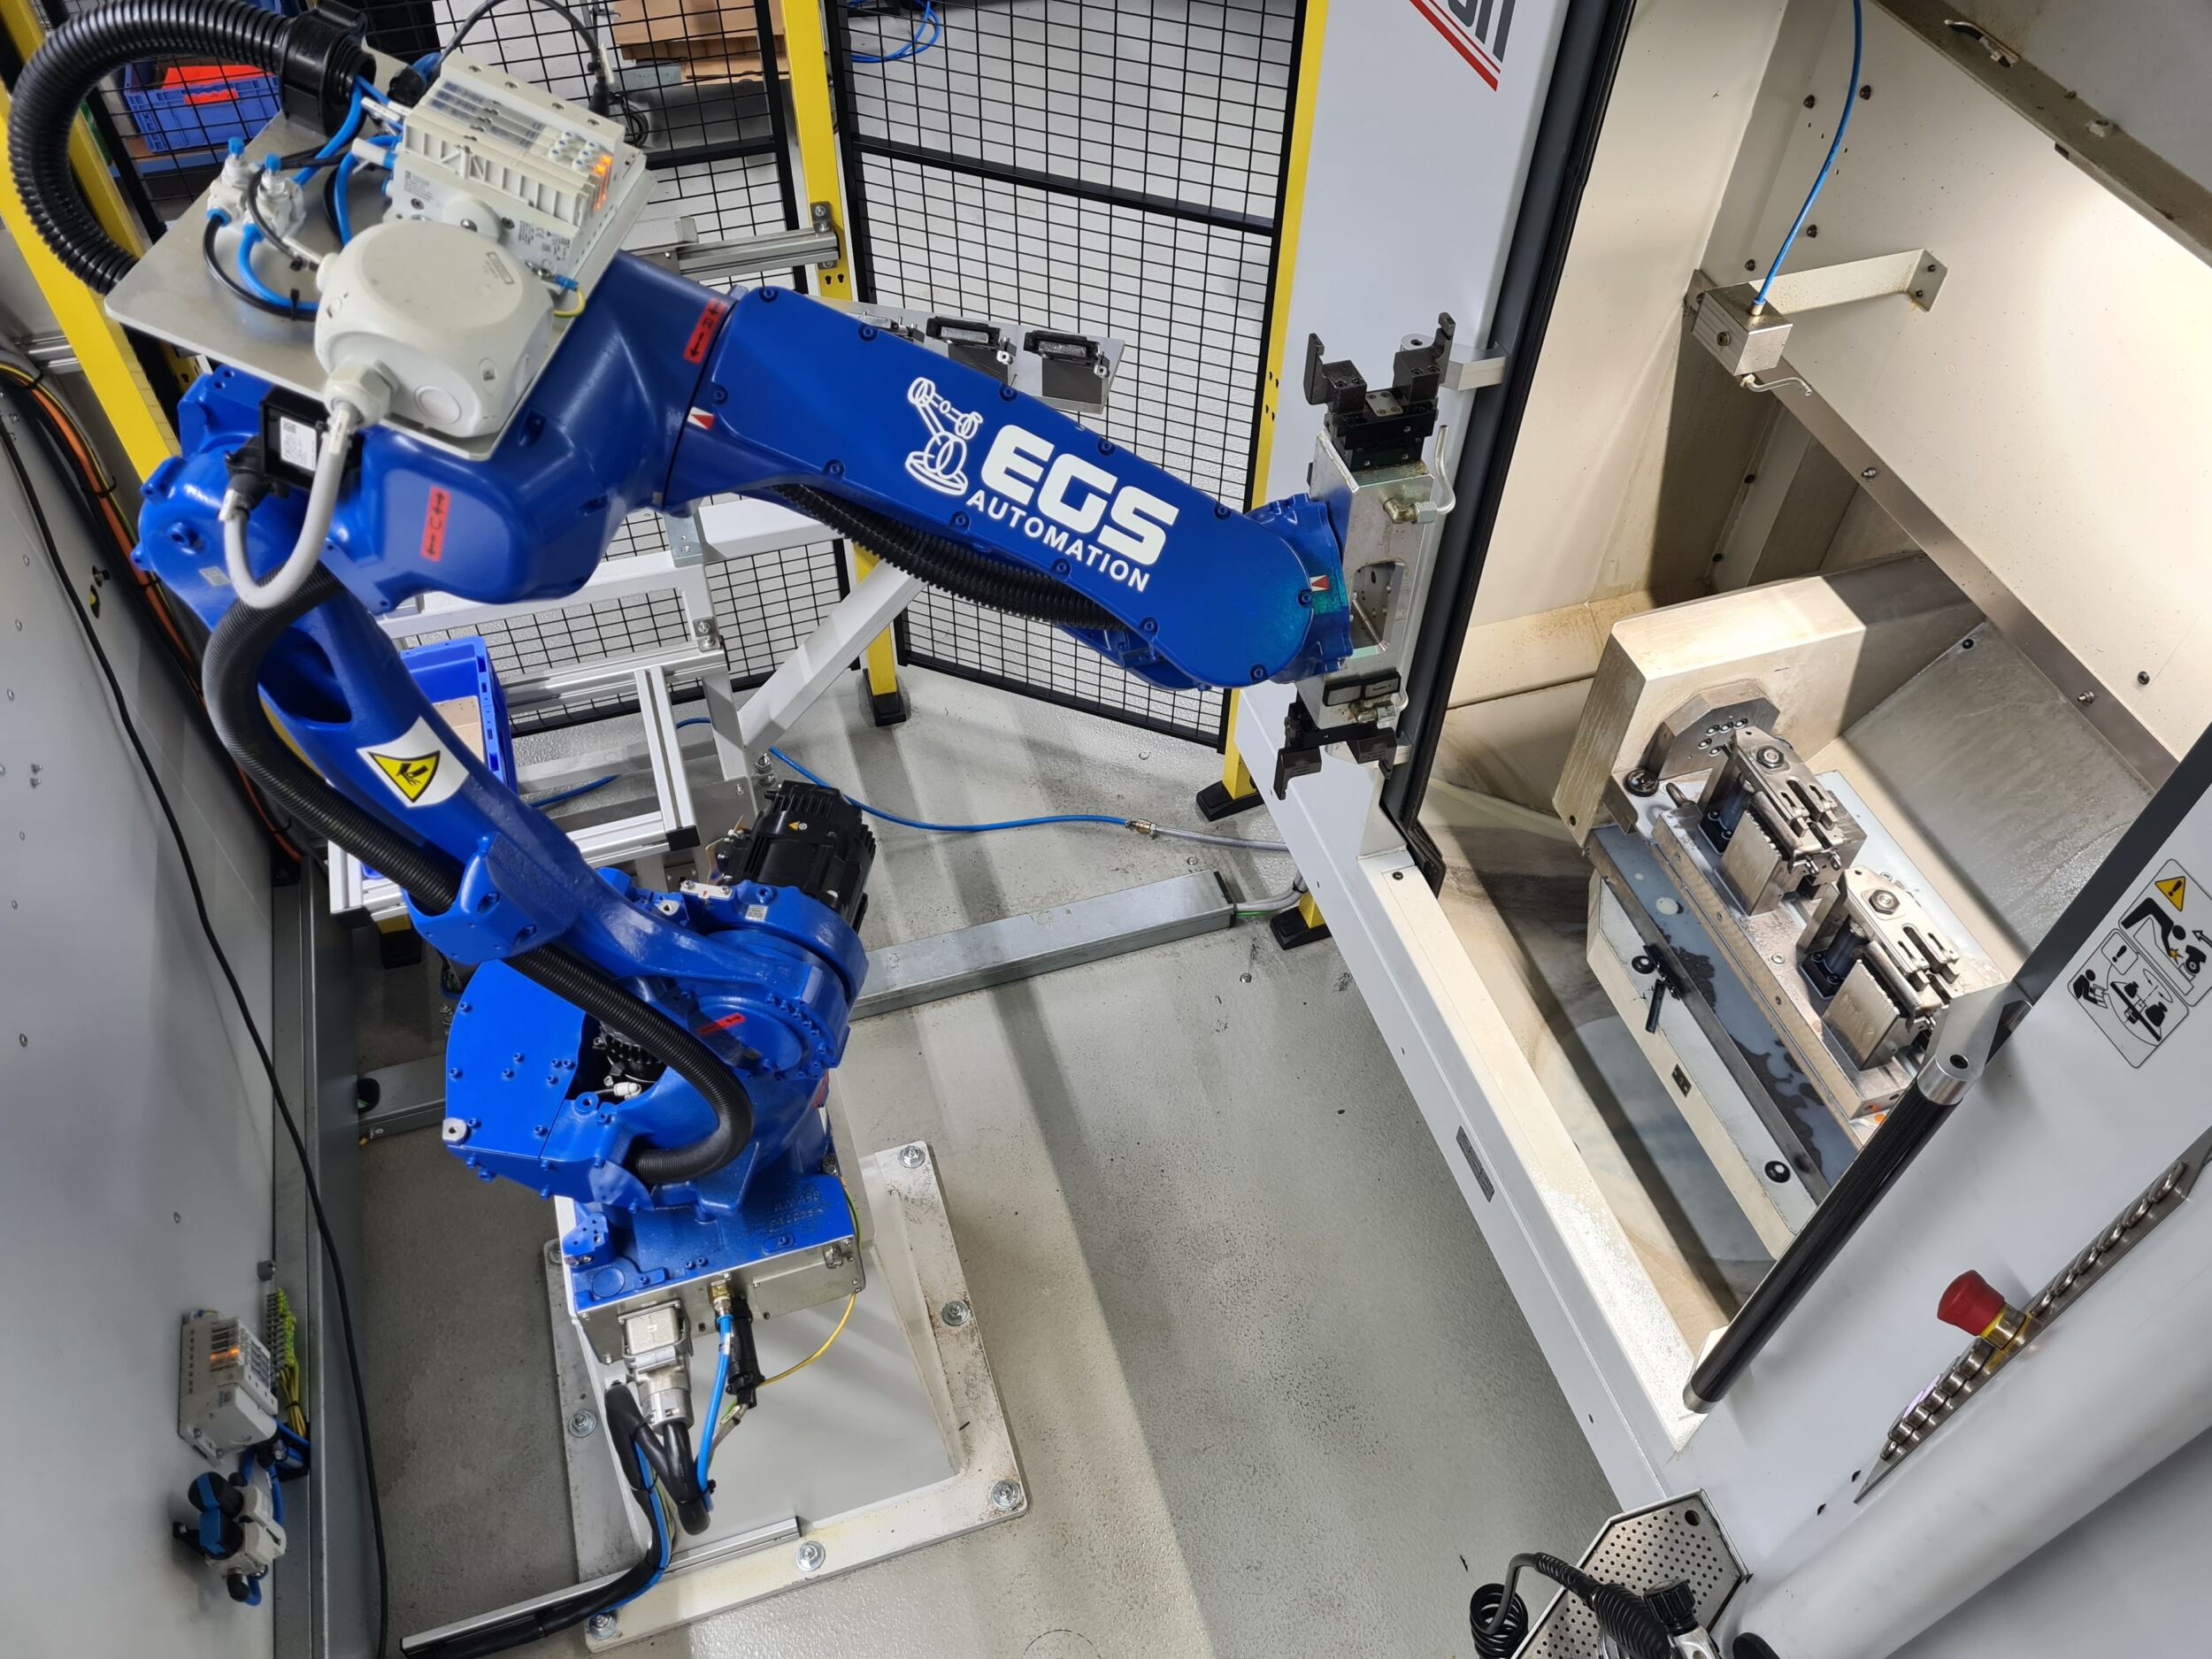
Eine Besonderheit dieser Lösung ist ihre sehr kompakte Bauweise. Die Zelle benötigt lediglich eine Stellfläche von 1,8×3,2m. Die Zwiebackscheiben werden von einer Kamera erfasst, die Bilddaten innerhalb von Millisekunden ausgewertet und die als N.I.O. klassifizierten Produkte vom Stäubli-Roboter auf Förderbänder rechts und links des Hauptförderbands abgelegt. Nach einem weiteren Förderabschnitt werden die Zwiebacke dann direkt in ihre typischen 140g-Einheiten verpackt.
Die kompakte Bauweise der Zelle bietet nicht nur den Vorteil, dass sie sich problemlos in bestehende Linien integrieren lässt. Huls erklärt: „Wir können – und werden – das System bei Bedarf auch sehr schnell demontieren, um es z.B. an einer anderen Ofenlinie zu installieren, falls dort die Ausschussquote höher ist.“
KI-gestützte Automatisierung unter besonderen Bedingungen
Was Qing Food Automation hier umgesetzt hat – und genauso im Übrigen auch in anderen Anwendungen, wie z.B. in der Qualitätskontrolle von Pfirsichen – ist in Branchen wie der Metallverarbeitung längst weit verbreitet. Warum also nicht auch in der Lebensmittelproduktion? Bram de Vrught, Geschäftsführer von Qing: „In der Lebensmittelindustrie sehen wir eine sehr hohe Produktvielfalt. Jedes Produkt ist einzigartig. Deshalb dominiert bisher klar menschliche Arbeit: Mitarbeiter prüfen, greifen ein und sortieren aus. Automatisierung sieht sich hier mit hohen Anforderungen konfrontiert, die durch sinkende Losgrößen weiter steigen. Für genau diese Art von Anwendungen haben wir ein roboterbasiertes Food-Automation-System entwickelt, bei dem KI als Enabler fungiert.“ Durch die Automatisierung konnten die fünf Mitarbeiter, die zuvor allein an dieser Linie für die visuelle Prüfung von 1.000 bis 1.200 Zwiebackscheiben pro Minute zuständig waren, andere Aufgaben in der Industriebäckerei übernehmen. Das ist jedoch nur einer von mehreren Vorteilen: Ebenso entscheidend ist, dass die Daten aus der 100-Prozent-Inspektion umfassend ausgewertet werden. Huls: „Wir erfassen die Art der Abweichung und setzen sie in Beziehung zu den Anlagendaten. Diese Aufgabe übernimmt unser Data-Analytics-Tool, das alle Öfen und weiteren Prozessschritte überwacht. So können wir die Ursachen von Qualitätsmängeln identifizieren und gezielt Gegenmaßnahmen einleiten.“
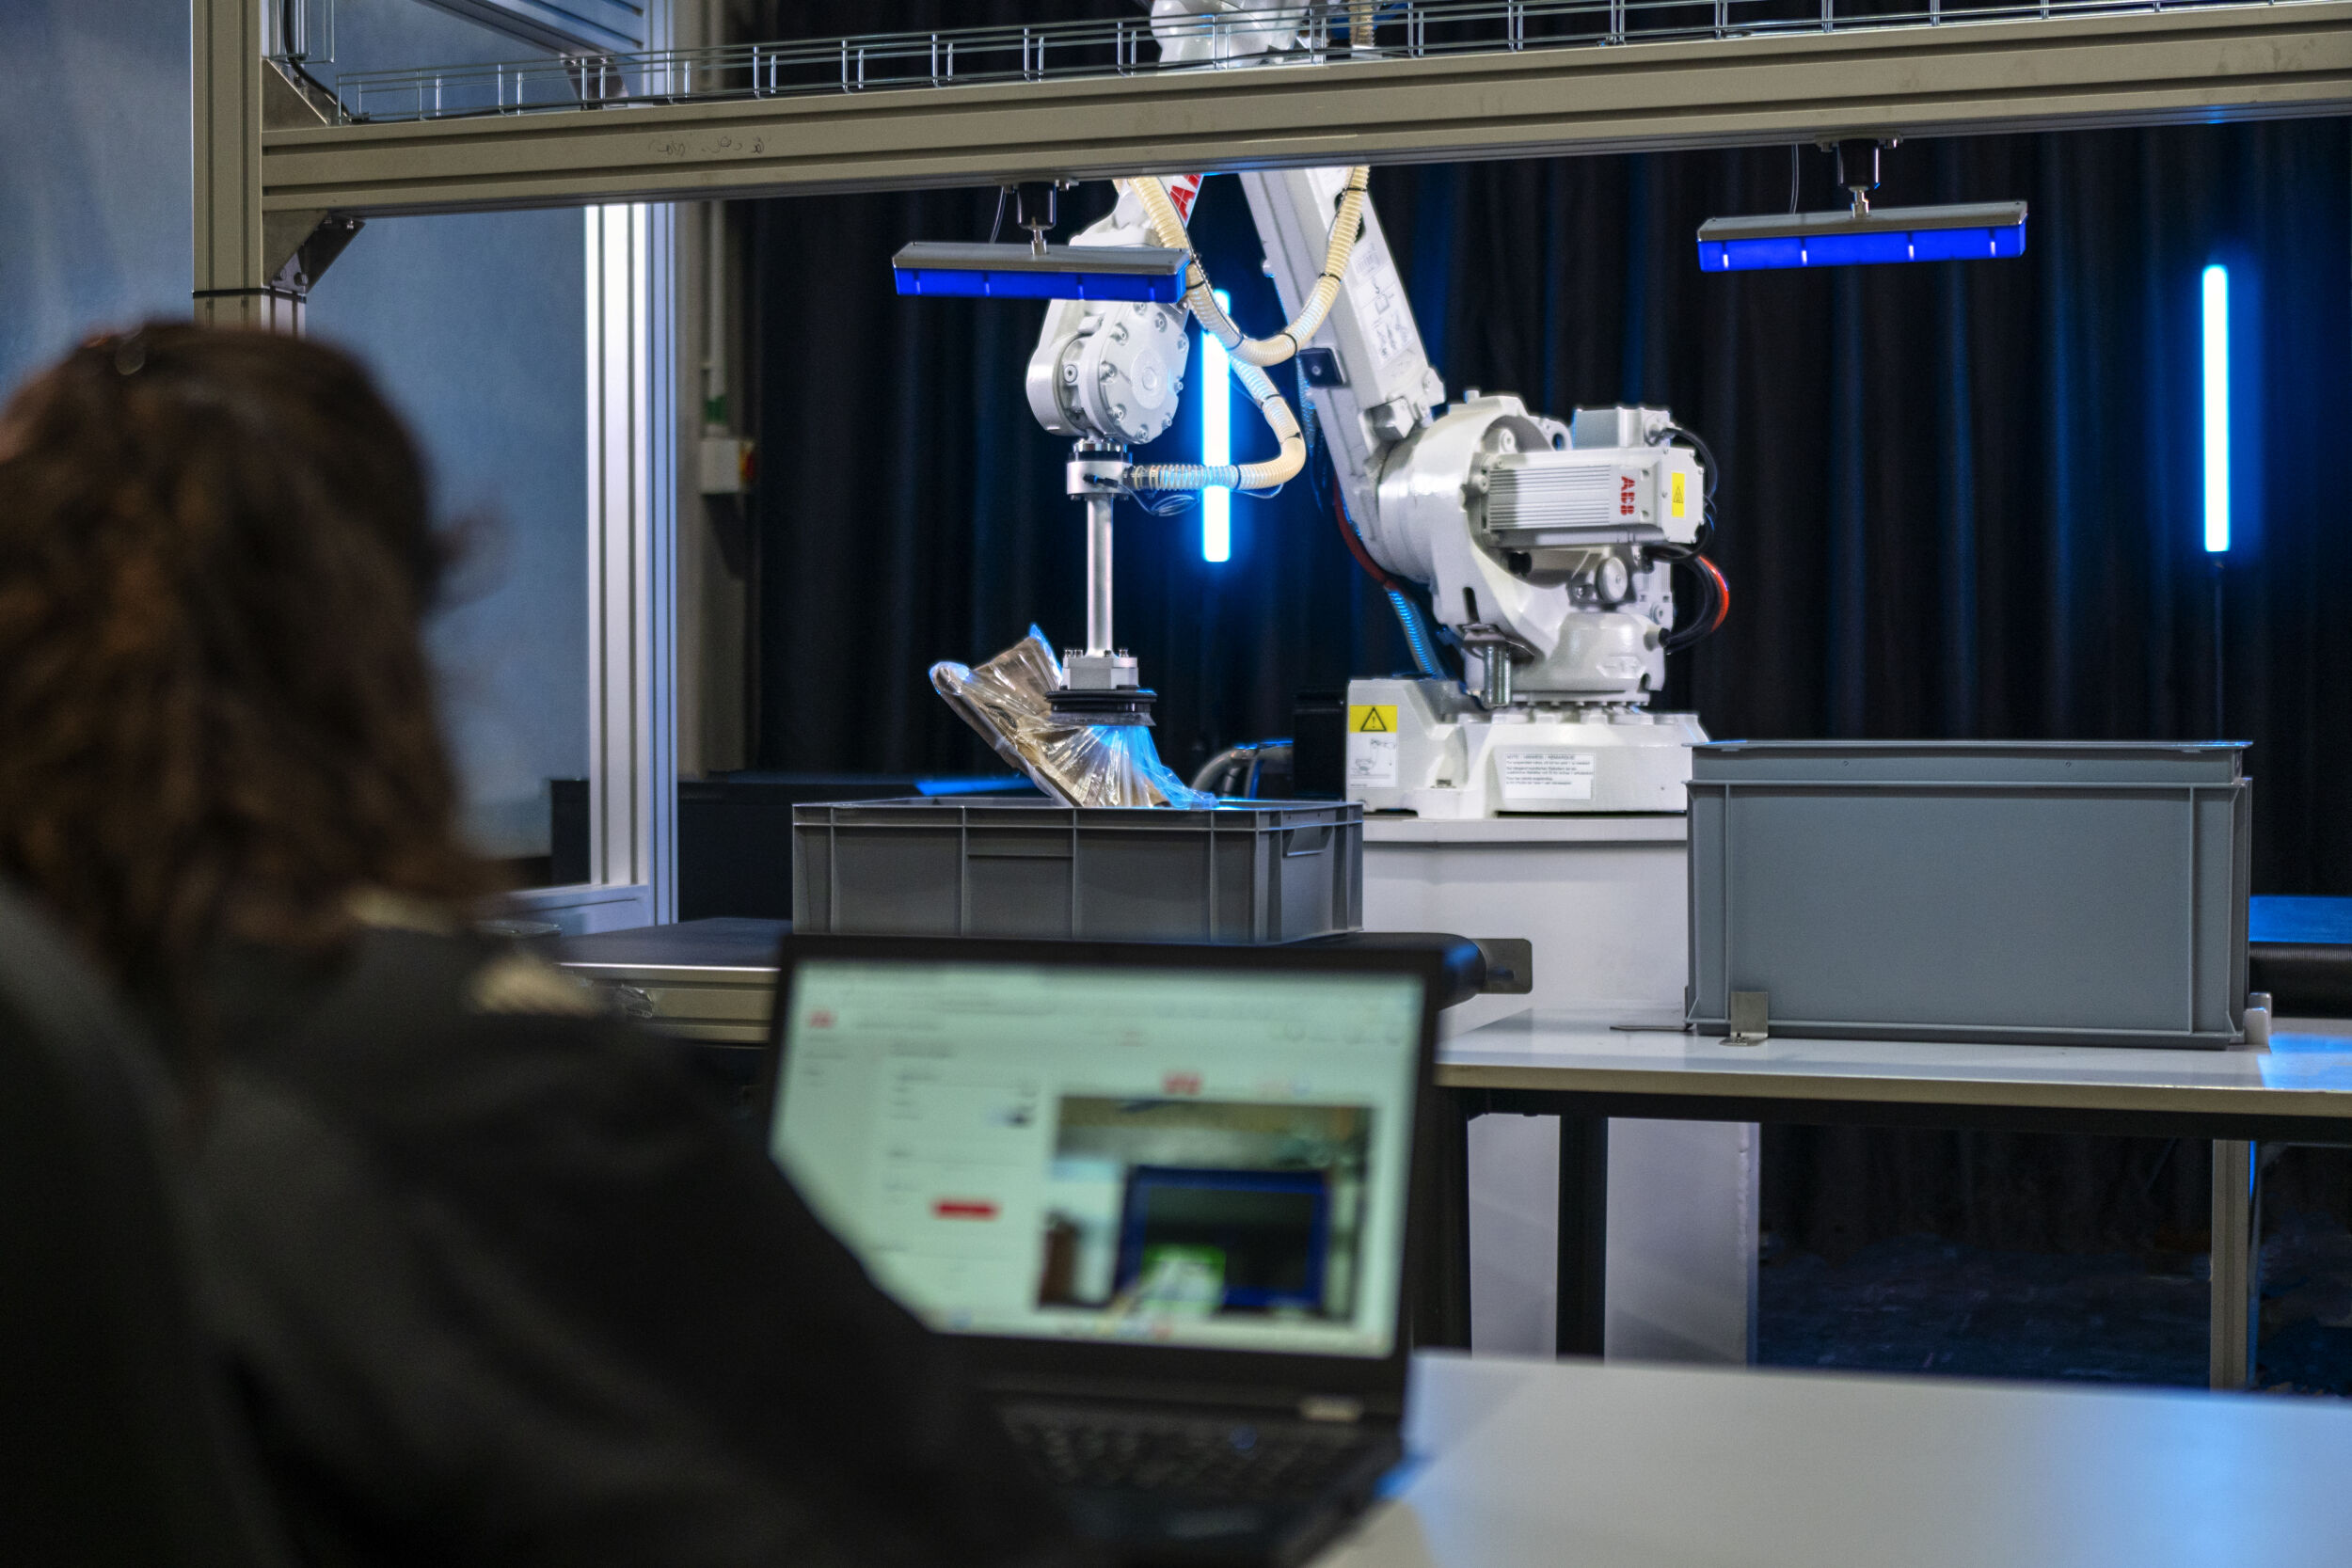
De Vrught beschreibt die praktische Umsetzung dieses Prozesses: „Das System nimmt die Bilder auf, überträgt sie auf die Staq-Plattform und klassifiziert die Produkte sowie unterschiedliche Fehlerbilder. Die Ergebnisse sind unmittelbar an der Linie und auf dem Laptop sichtbar. Auf Basis dieser Klassifizierung können wir dann die KI trainieren. Insgesamt ist das System sehr benutzerfreundlich, sodass Unternehmen es eigenständig einsetzen und die Technologie auch auf weitere Produkte oder neue Qualitätskriterien erweitern können.“
Auswahl der Roboter
Von Beginn der Entwicklung von Staq an setzte Qing auf Vierachsroboter von Stäubli. De Vrught erläutert: „Wir stellen uns immer die Frage: Was ist die beste Lösung für die jeweilige Aufgabe? Beim Handling spielen viele Faktoren eine Rolle – Umgebung, Genauigkeit, Flexibilität, Lebensdauer. Ein Delta-Roboter benötigt mehr Bauraum, entsprechend wäre ein größeres Gestell erforderlich. Unser Ziel ist jedoch ein kompaktes System bei gleichzeitig hoher Geschwindigkeit. Unter diesen Bedingungen liefert der hochdynamische TS2-80 HE die beste Performance.“
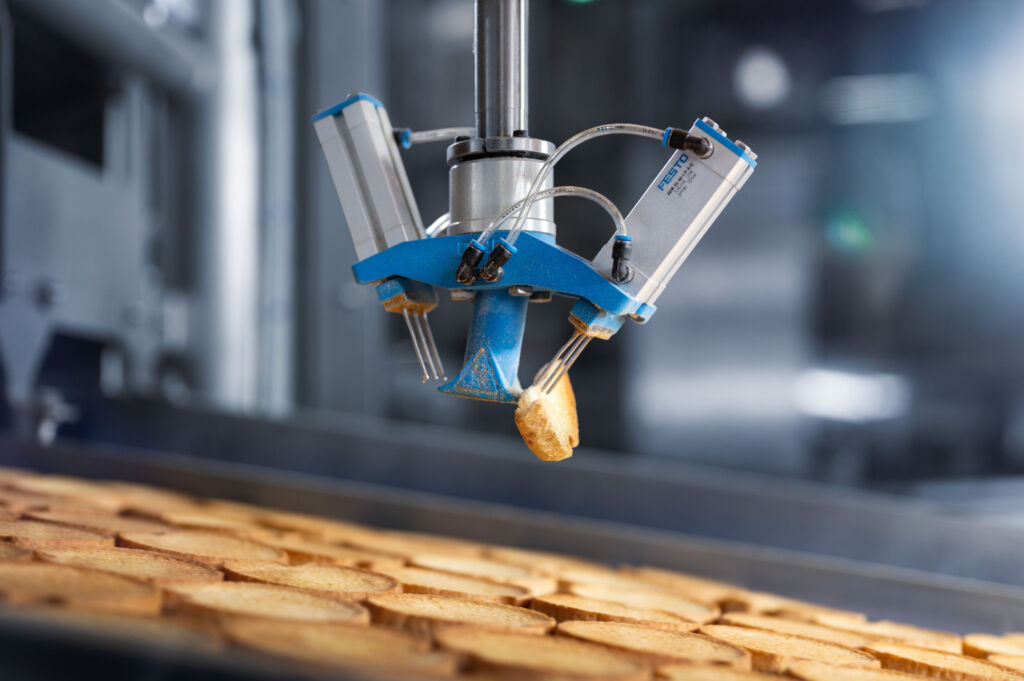
Selbstverständlich kommt der TS2-80 in der HE-Ausführung zum Einsatz, die für hohe Hygienestandards sowie die regelmäßige Reinigung mit Wasser und Reinigungsmitteln ausgelegt ist. Zudem wird lebensmitteltaugliches H1-Öl verwendet. Gemeinsam mit Stäubli simulierte und verbesserte Qing Food Automation die Roboterleistung: „Ursprünglich war das System auf 60 Picks pro Minute ausgelegt. In den Tests erreichten wir dann mindestens 80 Zwiebackscheiben pro Minute, die gegriffen und am N.I.O.-Förderband abgelegt werden können. Dafür haben wir einen einsatzspezifischen Nadelgreifer entwickelt.“
Als besonders vorteilhaft erwies sich hier außerdem der Einsatz der Software Stäubli ValTrack. Sie synchronisiert die Bewegungen des Roboters mit dem Förderband und schafft damit eine wesentliche Voraussetzung für das schnelle und präzise Greifen der auszusortierenden Produkte. De Vrught bestätigt: „Wir haben ValTrack vollständig in unser Staq-Framework integriert.“
Warum die Leistungsfähigkeit des Roboters eine so zentrale Rolle spielt, liegt auf der Hand: „Wir hätten auch ein System mit zwei Robotern realisieren können. Das hätte jedoch nahezu eine Verdopplung von Kosten und Platzbedarf bedeutet und der Programmieraufwand wäre durch die Koordination der Roboter deutlich gestiegen. Ein auf Höchstleistung getrimmter Roboter ist daher der wirtschaftlich sinnvollere Ansatz. Der TS2-80 arbeitet dabei weiterhin im grünen Bereich, also innerhalb seiner Auslegungsgrenzen, sodass wir selbst im 24/7-Betrieb mit einer langen Lebensdauer und geringem Serviceaufwand rechnen.“
Enge Zusammenarbeit in der Engineering-Phase
Ein wesentlicher Bestandteil des Erfolgsrezepts für den Einsatz von Robotik in der 100-Prozent-Qualitätskontrolle bei Bolletje ist die enge Zusammenarbeit mit Qing Food Automation sowie die frühe Einbindung von Mitarbeitern. Huls berichtet: „Anfangs waren die Kolleginnen und Kollegen in der Produktion sehr skeptisch und hielten die Aufgabe für nicht automatisierbar. Sie besuchten deshalb die Qing-Fertigung, um sich mit dem System vertraut zu machen – und waren direkt überzeugt.“
Generell investierten Qing und Bolletje während des gesamten Projekts in eine intensive Zusammenarbeit. De Vrught: „Wir wissen, wie man KI einsetzt. Bolletje kennt die möglichen Fehlerbilder des Zwiebacks, deren Ursachen und die Prozessvariationen. Durch die Kombination dieser Erfahrungen konnten wir ein KI-gestütztes System entwickeln, das von Bolletje selbst betrieben und trainiert werden kann. Dadurch ist es im Übrigen auch möglich, den Mehrwert des Staq-Sortiersystems kontinuierlich weiter zu steigern.“
Aus Sicht von Bolletje ist das erfolgreiche Projekt lediglich der Ausgangspunkt für eine umfassendere Automatisierung der Zwieback- und Backwarenproduktion. Huls fasst zusammen: „Wir müssen diesen Weg gehen. Der Kostendruck ist hoch, unser Qualitätsanspruch ebenfalls, und die Produktvielfalt nimmt weiter zu. Deshalb verfolgen wir derzeit acht bis neun Automatisierungsprojekte – mehrere davon gemeinsam mit Qing.“