Unter dem Dach von Ernst Reiner entstehen mobile Kennzeichnungssysteme und Scanner. In der Sparte Präzisionstechnik, die als eigenständiger Geschäftsbereich agiert, bietet das Unternehmen ein breites Spektrum an Fertigungstechnologien für externe Kunden an. Hier werden mittlere Serien von 1.000 bis 100.000 Teilen pro Jahr gefertigt. Im Bereich der Blechbearbeitung können alle relevanten Prozesse abgedeckt werden, vom Stanzen über Laserschneiden über das Biegen bis zum Schweißen. Hochpräzise zerspanende Bearbeitung wird ebenso angeboten wie die Fertigung von Spritzguss-, Druckguss- oder MIM-Teilen (Metal Injection Molding). Die Kunden kommen typischerweise aus Branchen, die entweder keine eigene Fertigung besitzen oder für bestimmte Prozesse nicht über das nötige Knowhow und Erfahrung oder die Kapazitäten verfügen. „Wir bieten alles aus einer Hand – vom Einzelteil bis zur einbaufertigen Baugruppe“, erklärt Marco Rombach, Leiter der Betriebsmittelkonstruktion bei Ernst Reiner. „Unsere Stärke liegt in der Vielfalt der Technologien und der hohen Fertigungstiefe.“
Automatisierungsbedarf steigt
Automation ist bei Ernst Reiner kein Neuland. Bereits in der Vergangenheit wurden eigene Automatisierungslösungen für die Serienfertigung von Stempeln und Druckern im hausinternen Betriebsmittelbau entwickelt. Doch mit sinkenden Stückzahlen und steigender Variantenvielfalt stieß dieses Konzept an seine Grenzen. Im Präzisionsbereich entstand vor rund fünf Jahren der Bedarf nach flexibler, robuster und effizienter Automatisierung. „Der Fachkräftemangel war ein Treiber, aber auch der Wunsch nach mannlosen Schichten und stabilen Prozessen“, so Patrick Wolff, Leiter der Blechfertigung. „Wir wollten eine Lösung, die sich an unsere Anforderungen anpasst – nicht umgekehrt.“
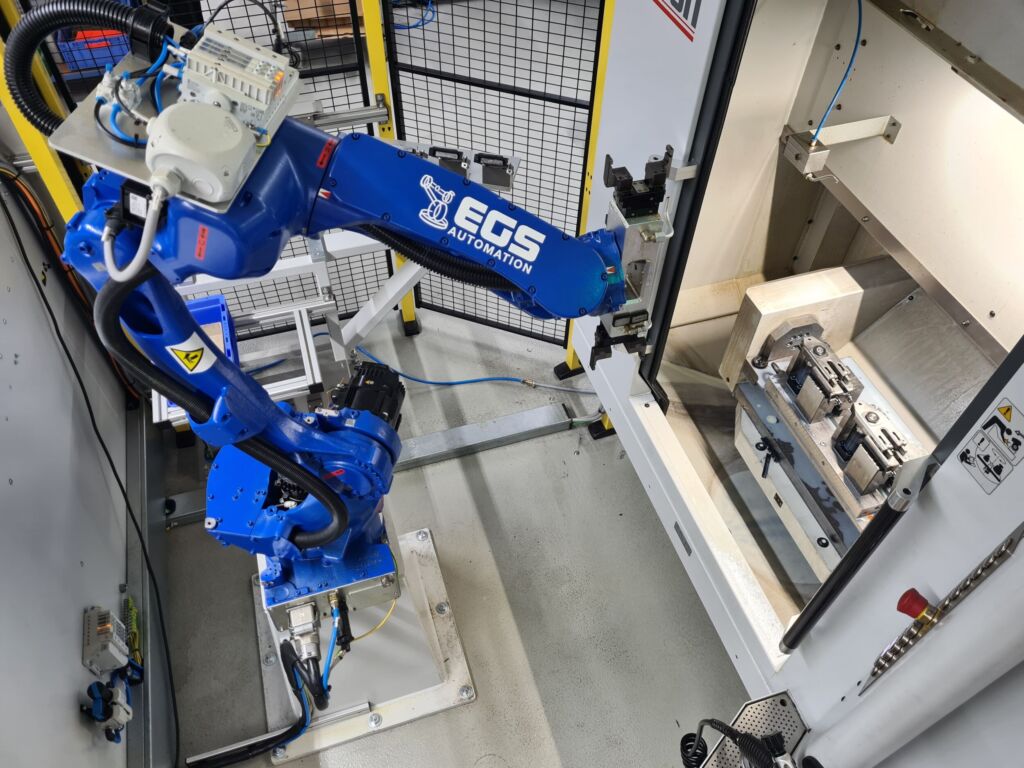
Nach intensiver Marktrecherche und Empfehlungen aus dem persönlichen und beruflichen Netzwerk der involvierten Mitarbeiter fiel die Wahl auf EGS Automation. Die geografische Nähe, das technische Verständnis und die partnerschaftliche Zusammenarbeit gaben den Ausschlag. EGS Automation, mit Sitz in Donaueschingen, verfügt über fast 30 Jahre Erfahrung im Bereich der Roboterautomation. Die erste Roboterzelle bei Ernst Reiner wurde an ein bestehendes CNC-Bearbeitungszentrum Chiron FZ15W angebunden, das zuvor manuell beschickt wurde. Die Wechseltischmaschine wird auf einer Seite des Tisches be- und entladen, während auf der anderen Seite innerhalb der Maschine die Werkstücke bearbeitet werden. Das platzsparende Layout der EGS-Zelle überzeugte sofort – ein wichtiger Aspekt angesichts begrenzter Fertigungsfläche.
Der Roboter wurde von EGS so positioniert, dass die Beschickung auch weiterhin per Hand möglich ist, z.B. für Kleinserien oder zum Umrüsten und Einrichten. Die Umrüstung der Bestandsmaschine auf Automatisierungstauglichkeit – z.B. durch den Umbau von Handspannvorrichtungen auf automatische Spanntechnik – stellte sich als aufwendiger heraus als zunächst angenommen. „Das war eine wichtige Lernkurve“, erinnert sich Rombach. „Aber die Integration der Robotertechnik selbst lief erstaunlich reibungslos. Unsere Mitarbeitenden haben sich schnell zurechtgefunden – auch mithilfe der praxisnahen Schulung durch EGS Automation.“
Vollautomatisches Be- und Entladen
Die von EGS Automation konzipierte Roboteranlage übernimmt vollautomatisch das Be- und Entladen einer Bearbeitungsmaschine. Die Werkstücke werden dabei stets paarweise bearbeitet. Der Roboter entnimmt die Rohteile nacheinander einzeln aus den Werkstückträgern und richtet sie auf einer Umgreifstation präzise aus. Anschließend werden die Teile kurz in einer Zwischenablage abgelegt.
Bevor ein neues unbearbeitetes Werkstück eingelegt wird, entnimmt der Roboter zunächst das fertig bearbeitete Werkstück aus der Spannvorrichtung. Um eine prozesssichere Übergabe zu gewährleisten, werden sowohl das Fertigteil als auch die Spannvorrichtung zuvor mittels Druckluft von Spänen und Kühlschmiermittel (KSS) gereinigt. Die Führung der Druckluft-Reinigungsdüse durch den Roboter gewährleistet die Reinigung von allen Seiten und innerhalb der komplexen Werkstückgeometrie. Danach wird das unbearbeitete Teil von der Zwischenablage abgeholt und in die Vorrichtung eingelegt. Dieser Ablauf wiederholt sich für das zweite Werkstück. Nach Abschluss der Beladung wartet der Roboter auf den nächsten Maschinenzyklus, bis der Drehtisch erneut gewechselt hat und der Vorgang von vorne beginnt.
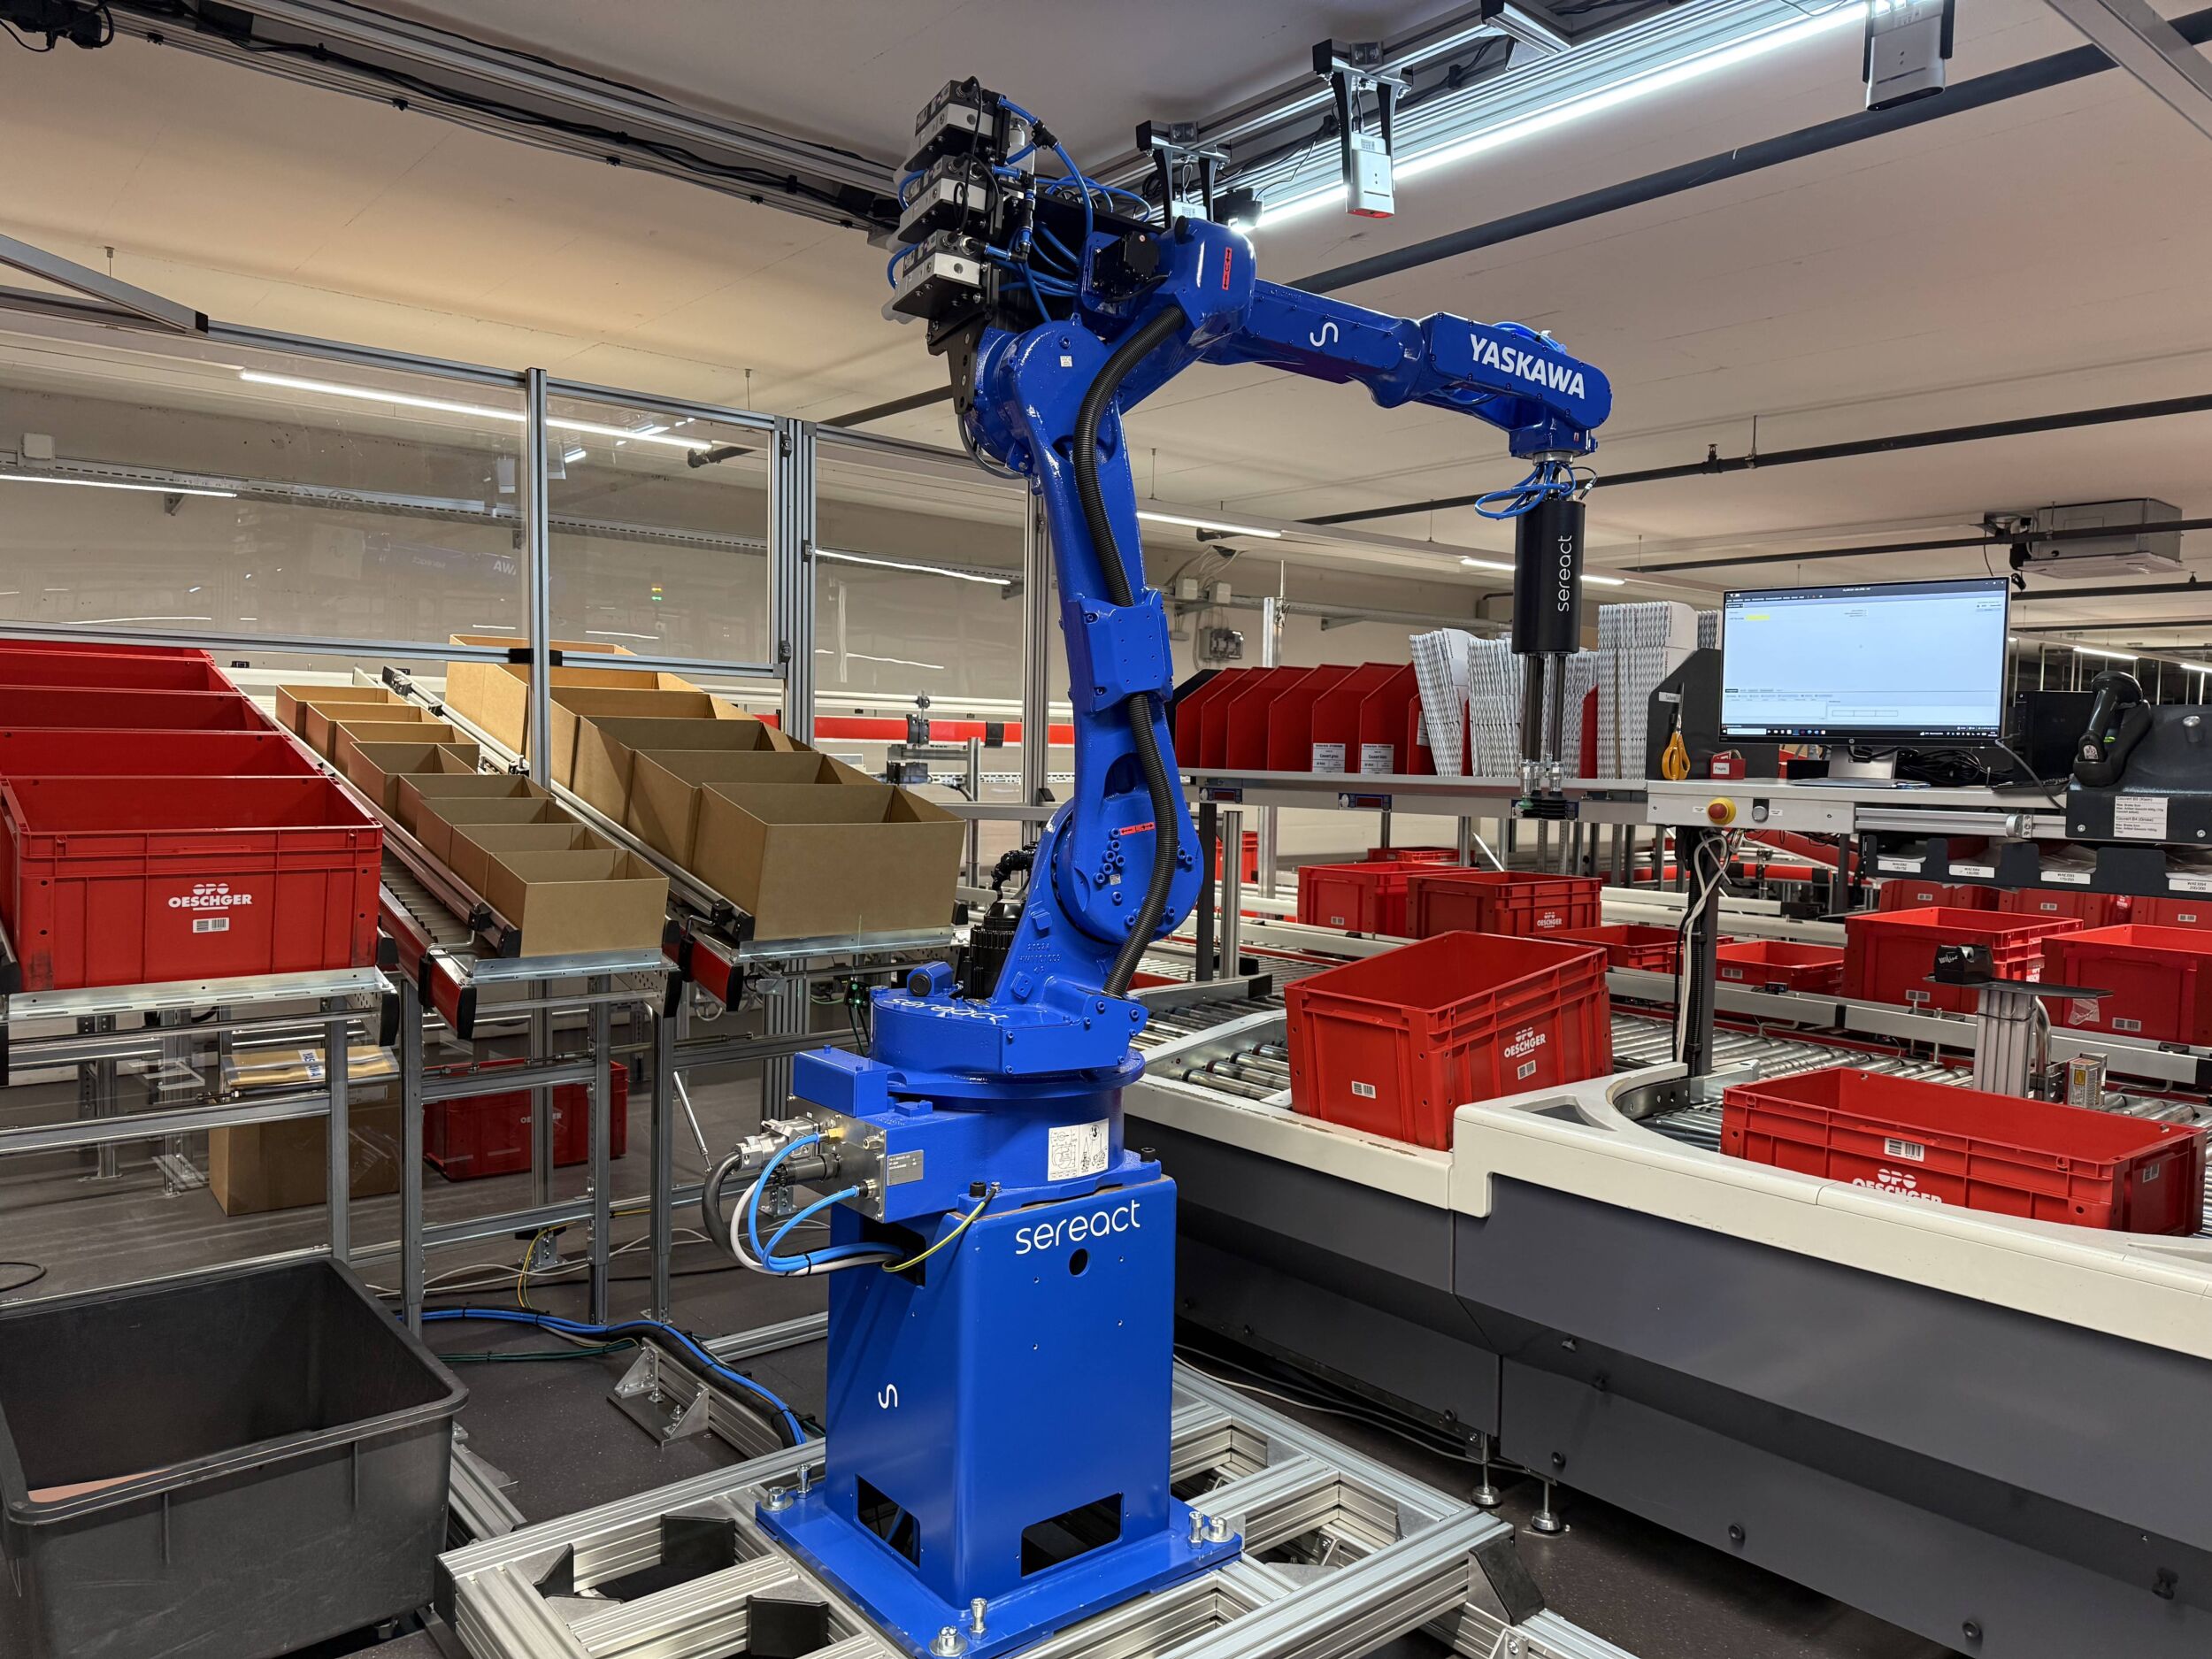
Je nach Werkstückvariante und den spezifischen Fertigungsschritten bestehen alternative Möglichkeiten zur Ausgabe der Fertigteile über eine Rutsche. Das schnelle und präzise Werkstück-Handling übernimmt dabei ein Yaskawa GP12, ein Sechsachs-Knickarmroboter mit knapp 1,5m Reichweite und 12kg Traglast. Als Werkstückträger dienen Standard-Kleinladungsträger (KLT), die in werkstückspezifischen Blech-Inlays die Bauteile aufnehmen und bereitstellen. Diese Inlays wurden durch EGS Automation konstruiert und durch Ernst Reiner gefertigt. Darin werden die Werkstücke transportiert und dem Roboter exakt positioniert bereitgestellt.
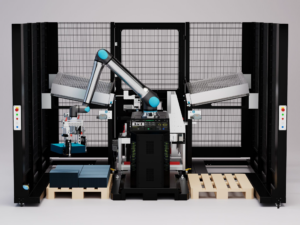
Die Werkstückträger werden gestapelt auf Bodenrollern in das Sumo-Ecoplex2-Palettiersystem von EGS eingeschoben. EGS bietet dieses System mit eigenen Wagen für die Werkstückträger an, aber auch – wie im konkreten Fall – mit Türen zur Aufnahme von Bodenrollern, die bei Kunden häufig in der Werkstücklogistik bereits im Einsatz sind. Je nach Höhe werden acht bis zehn Werkstückträger auf den Wagen gestapelt bereitgestellt.
Weiteres Optimierungspotenzial
Abhängig von Teilevariante und Bearbeitungszeit wird damit eine Autonomie von einer Schicht bis hin zu einem Tag oder ganzen Wochenende erreicht. Hier sind teilweise noch die eigentlichen Bearbeitungsprozesse und deren Prozessstabilität die limitierenden Elemente und bieten damit weiteres Optimierungspotenzial durch die Integration von Messtechnik und Werkzeugüberwachung in den Bearbeitungsprozessen. Eine Werkstückschublade, mit der die Anlagenbediener jederzeit Messteile anfordern können, um zwischendurch die Einhaltung der Qualitätsanforderungen zu überprüfen, ist selbstverständlich ebenfalls Teil der Anlage.
Nach dem erfolgreichen Start und dem zuverlässigen und störungsarmen Betrieb der ersten Automationsanlage, folgten zwei weitere, nahezu identische Anlagen – diesmal jeweils für neue Maschinen. Die Schnittstellenanbindung verlief erneut problemlos. „EGS hat uns nicht nur eine Lösung geliefert, sondern uns auch befähigt, selbst weiterzudenken“, so Wolff. „Wir haben inzwischen einen eigenen Roboter für Versuchsaufbauten angeschafft, um intern Knowhow aufzubauen. EGS unterstützt uns dabei bei Bedarf – ohne Protektionismus.“
Aktuell ist bereits die nächste Automatisierungslösung beauftragt: eine Roboterzelle für die Spritzgussfertigung. Hier sollen Hybridbauteile automatisiert hergestellt werden. Von der positionierten Bereitstellung der Einlegeteile, über Einlegen, Entnehmen und Prüfen bis zur Verpackung der Fertigteile wird der gesamte Prozess um die Spritzgießmaschine voll automatisiert.
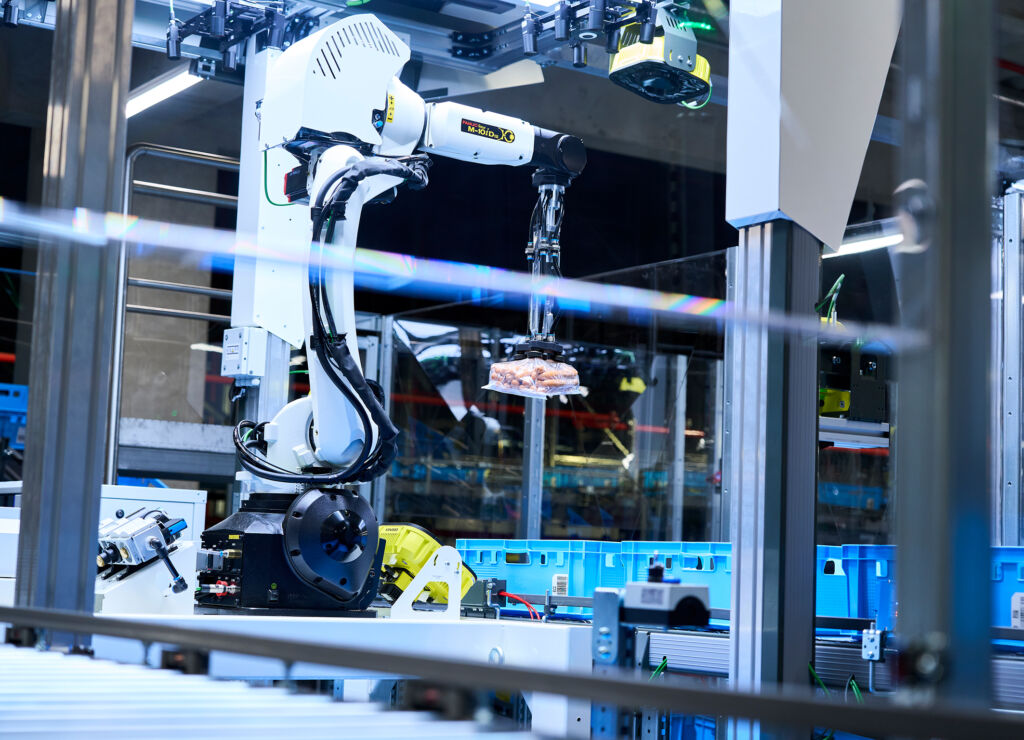
Mit den eingesetzten Yaskawa-Robotern ist man bei Ernst Reiner sehr zufrieden: „Zuverlässig, schnell und kompakt“, fasst Rombach zusammen. Die Automatisierung bei Ernst Reiner ist kein Selbstzweck, sondern Teil einer klaren Strategie: Fachkräfte entlasten, Prozesse stabilisieren und mit moderner und zuverlässiger Fertigungstechnik die Wettbewerbsfähigkeit sichern.