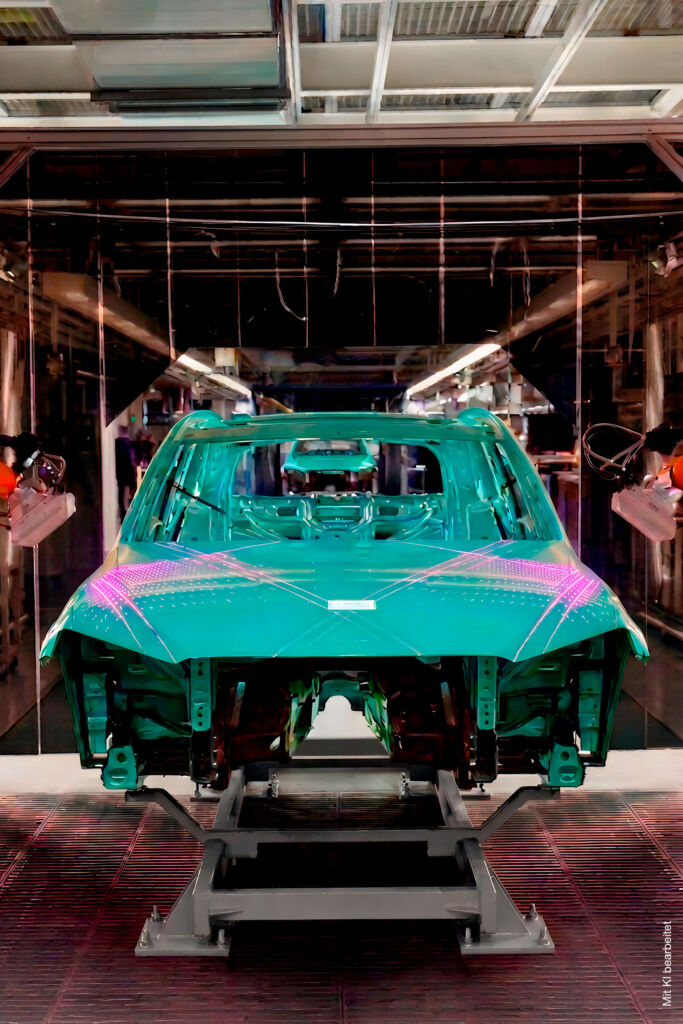
Die Spaltmessanlagen von Polyplan – kurz SMA – ermöglichen die automatisierte, zuverlässige und reproduzierbare Inline-Messung von Spalt- und Bündigkeitsmaßen sowie von Bauteileversätzen und Höhenabweichungen an Fahrzeugkarosserien direkt im Produktionsprozess. Die Messung an Türen, Hauben, Klappen, Kotflügeln, angrenzenden Bauteilen und selbst Glasflächen kann mit der SMA sowohl im Takt- als auch im Fließbetrieb erfolgen. Im Produktivbetrieb können Hersteller und Zulieferer mit einer SMA die Fertigungsprozesse überwachen und – statt manueller Kontrollen oder Stichproben – eine automatisierte 100-Prozent-Prüfung aller Karossen direkt im Produktionsprozess durchführen. Fahrzeuge mit Abweichungen z.B. durch Bauteiltoleranzen, Montageungenauigkeiten oder Prozessschwankungen werden erkannt und nachgearbeitet. Gleichzeitig werden die Abweichungen konkreten Messorten zugeordnet. Das ermöglicht es, Fertigungsprozesse davor so nachzuregeln, dass diese Fehler nicht mehr auftreten. Darüber hinaus schaffen SMA mit den Messergebnissen eine belastbare Datengrundlage für die Prozessüberwachung, für gegebenenfalls erforderliche Korrekturmaßnahmen sowie für eine dokumentierbare Qualitätsbewertung und -sicherung.
Systemlösung für Takt- und Fließbetrieb
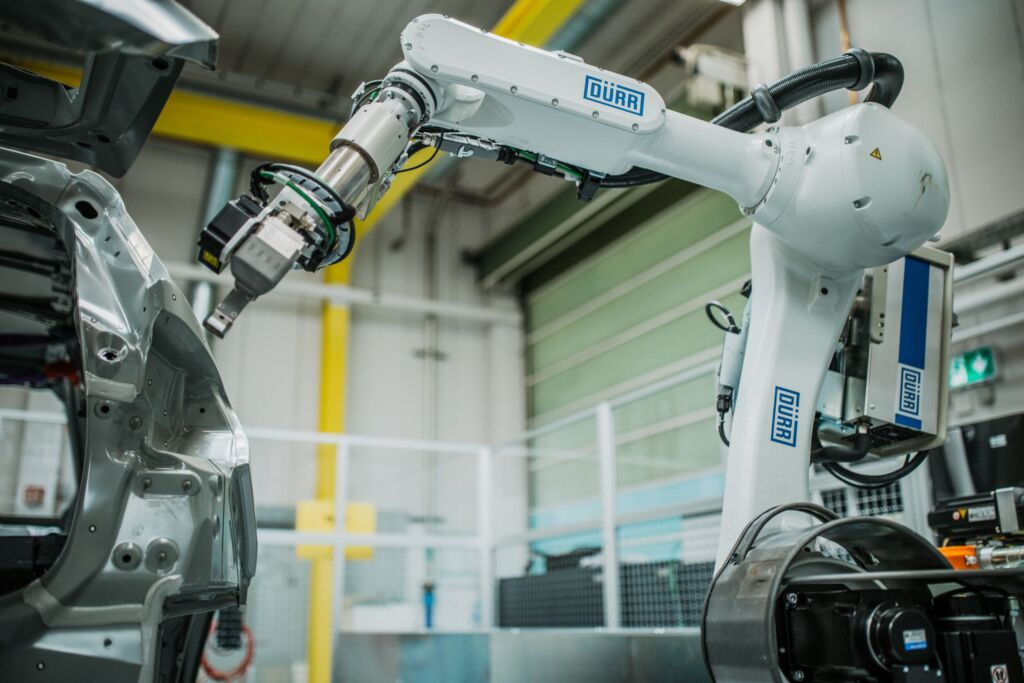
Eine SMA zur Spalt- und Bündigkeitsmessung (Gap-and-Flush-Measurement) besteht im Wesentlichen aus einem oder mehreren – in der Regel zwei – Industrierobotern mit entsprechenden Messköpfen und einem statischen oder dynamischen Messsystem zur 3D-Lageerkennung der stehenden oder sich bewegenden Karosse. Ebenfalls Teil einer solchen Systemkomplettlösung von Polyplan ist die erforderliche Steuerungs- und Sicherheitstechnik der Roboterzelle sowie eine Messsoftware zur Auswertung und Dokumentation.
Im Taktbetrieb erfassen 3D-Kameras in der SMA die Fahrzeuglage in Relation zum Roboter. Bei erkannten Abweichungen zur Sollposition werden die Messwerte zur Umrechnung und Korrektur der Roboterbahn verwendet, damit die Messpunkt- und Messorttreue gehalten werden kann. Im Fließbetrieb, in dem sich die Karosse während der Spalt- und Bündigkeitsmessung kontinuierlich bewegt, wird der Roboter zusätzlich mit der Geschwindigkeit der Fördertechnik synchronisiert. Nach erfolgter Positions- und Lagebestimmung fährt der Roboter jetzt die zuvor definierten Messpunkte an der Karosse an. In den Roboter integrierte Laserlichtschnitt-Sensoren VMT LineRunner messen berührungslos Spaltmaß, Bündigkeit und gegebenenfalls weitere geometrische Merkmale. Dabei ist es möglich, sowohl einzelne Punkte als auch kontinuierliche Konturen, z.B. Spaltverläufe, zu vermessen. Zudem können neue Messpunkte oder Karossen auch nachträglich ohne größeren Aufwand in die SMA integriert werden. Für anspruchsvolle Robotikanwendungen entwickelt: Die drehbaren RQDR-Halter von FLEXA bieten eine platzsparende und robuste Kabelführung, die Cobots bei komplexen Bewegungsabläufen zuverlässig unterstützt. ‣ weiterlesen
Flexibler Kabelschutz für Cobots
Das Inline-Messsystem SMA bietet Fahrzeugherstellern und Zulieferern eine Reihe applikationsrelevanter Vorteile. Statt Stichproben kann jetzt die Gesamtheit aller Karossen überprüft werden – und dies voll automatisiert, was einen möglichen Einfluss von Bedienpersonal auf die Messprozesse weitgehend ausschließt. Zudem können die Messwerte direkt für Prozessbewertungen und Korrekturmaßnahmen genutzt werden. Und auch die berührungslose Messtechnik selbst überzeugt durch eine Reihe von Merkmalen.
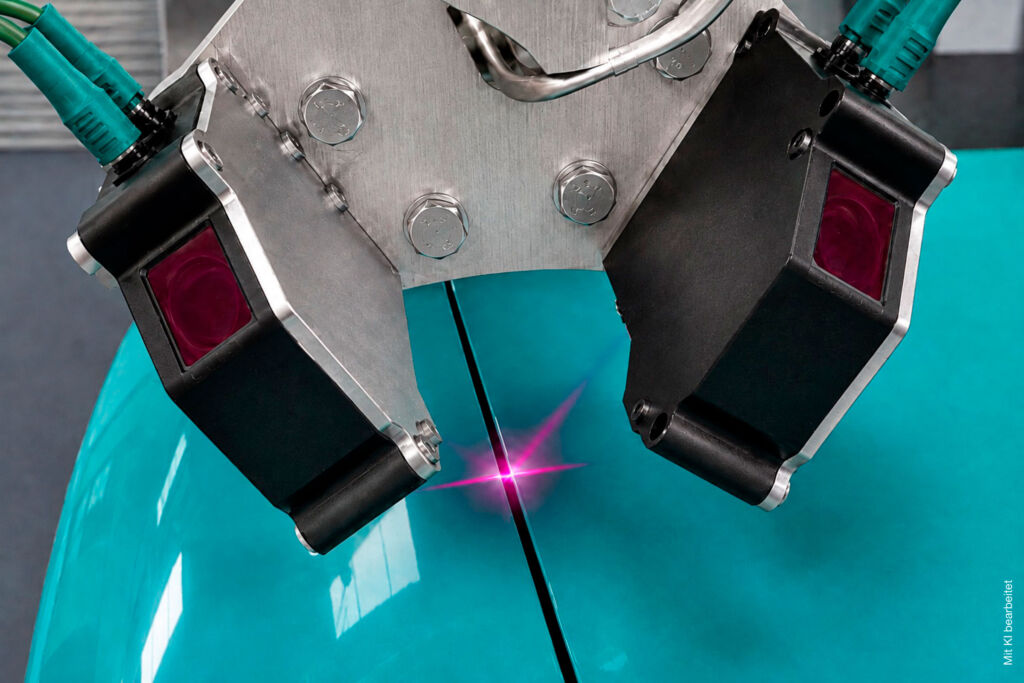
Lichtschnitt-Lasersensor-Duo ermittelt Spalt und Bündigkeitsmaße mit hoher Präzision
Entscheidend für die Performance der SMA ist die präzise Erkennung von Spaltverläufen und der Bündigkeit aneinandergrenzender Bauteile. Gewährleistet wird das durch zwei Laserlichtschnitt-Sensoren VMT LineRunner. Bei ihrem Messverfahren – der Lasertriangulation – wird eine Linie auf ein Objekt projiziert, die unter einen bestimmten Winkel vom Empfangselement des VMT LineRunner erfasst wird. Mit dem Triangulationsprinzip können so alle relevanten Konturinformationen bestimmt werden. Die VMT LineRunner bieten dabei robuste Mess- und Detektionseigenschaften. Sie können geometrische Eigenschaften von Objekten, Oberflächen und Strukturen auch bei variierenden Beleuchtungsverhältnissen, Farb- und Oberflächeneigenschaften sowie Hintergründen erfassen und messen. Das erfolgt mit hoher Genauigkeit: Bei einem Messabstand von ca. 70 bis 130mm lassen sich Spaltmaßabweichungen mit einer Genauigkeit von unter 0,1mm erfassen. Die beiden Lichtschnittsensoren sind in der SMA in einer Doppelkopfanordnung in etwa rechtwinklig zueinander montiert. Dadurch können beide Sensoren jeweils unter ca. 45° in den Spalt hinein messen – und so neben den sichtbaren Bauteilkanten auch tieferliegende und verdeckte Spaltkonturen erfassen und auswerten. Präzisionsgetriebe stellen hohe Anforderungen an Fertigung und Qualität. Liebherr bietet flexible Lösungen für die Herstellung von Zykloiden- und HarmonicDrive®-Verzahnungen – von der Prozessentwicklung bis zu Maschine, Schulung und Service. ‣ weiterlesen
Verzahnung für die Robotik
Nahtlose Integration in Produktionsumgebungen
Polyplan liefert Roboteranlagen wie die SMA als schlüsselfertige Lösungen aus einer Hand nach Kundenstandard und übernimmt auch die Integration. Die mechanische Anbindung erfolgt an die vorhandene Fördertechnik zur Übernahme der Fahrzeugtypen. Für die Steuerung der Anlage, die Kommunikation von Fahrzeug-IDs, Informationen und Freigaben und die Übertragung der Messergebnisse an übergeordnete Qualitäts- oder Produktionssysteme wird die SMA je nach Kundenstandard über gängige industrielle Schnittstellen und Protokolle an vorhandene Kommunikationsstrukturen, Feldbusse oder Netzwerke angebunden.
Zukunftssicher weil zukunftsoffen
Mit der SMA hat Polyplan ein zukunftssicheres weil zukunftsoffenes Mess- und Prüfsystem konzipiert. Zum einen entwickeln sich die Anforderungen der Kunden und damit der Markt immer mehr in Richtung Inline-Messtechnik. Messprozesse wandern zunehmend aus separaten Messräumen in die Produktionslinie. Gleichzeitig werden die Qualitätsprüfung auch aufgrund von Dokumentations- und Nachweisanforderungen vom Rohbau bis zur Endmontage immer stärker automatisiert. Die Prozessregelung wird zudem zunehmend datenbasiert gesteuert. Diesen Trends tragen SMA Rechnung. Zum anderen sind SMA jederzeit offen für neue messtechnische Aufgabenstellungen – auch in Fahrzeugbereichen wie der Scheinwerfer- und Rückleuchtenmessung, die vielleicht (noch) nicht im Fokus stehen. Schließlich ist es denkbar, die Spalt- und Bündigkeitsmessung mit einer Oberflächeninspektion zu kombinieren. Dadurch können geometrische Oberflächenfehler wie Dellen, Beulen, Einfallstellen, Welligkeiten, Einschnürungen oder Risse sowie kontrastabhängige Fehler wie Kratzer, Verschmutzungen oder Kleberückstände ebenfalls innerhalb eines Prüfablaufs erfasst werden.